


Pentru comuntee din titanfitingurile pentru țevi, din cauza diametrului mic și a peretelui subțire, piesele sunt necesare pentru a rezista la presiune ridicată. Turnarea este dificilă și calitatea acesteia nu poate fi garantată. Dacă două țevi drepte sunt sudate pentru a se forma, deoarece cusătura de sudură este linia de intersecție a spațiului a doi cilindri, este foarte dificil să se înțeleagă operația de tăiere și sudare. În plus, dimensiunea pieselor este mică, iar calitatea sudurii peretelui interior nu poate fi menținută cu ușurință. Turnarea și sudarea, chiar dacă forma lor poate fi fabricată, sunt inevitabile din cauza includerii de zgură de pori în timpul procesului, iar defectele de proces nu sunt permise pentru conductele de presiune medie și înaltă.
Tehnicienii au avut în vedere utilizarea procesului de forjare cu matriță sau de extrudare radială pentru a face mai întâi material solid în formă de T și apoi găuri în direcții orizontale și verticale. Cu toate acestea, rezultatele experimentale arată că calitateatee din titanteava nu este usor de intretinut. În plus, procesul are dezavantaje, cum ar fi multe proceduri de prelucrare, echipamente mari necesare și utilizarea scăzută a materialelor metalice.
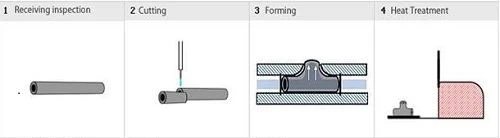
În cele din urmă, tehnicianul decide să folosească extrudarea tubului drept, pune semifabricatul tub drept umplut cu umplutură în cavitatea matriței, închide matrița superioară și inferioară și apoi împinge cu cric de același diametru (2 bucăți) la aceeași viteză de la ambele părți. Tubul de titan din cavitatea matriței va produce inevitabil deformare plastică sub presiunea ambelor capete. Denivelarea sau extrudarea de-a lungul orificiilor radiale din matriță.
Deformarea supărătoare este imposibilă deoarece tubul este umplut cu material de umplutură incompresibil. Prin urmare, tubul drept este extrudat cu umplutura din orificiul radial deschis în matriță sub presiune.
Pentru a preveni spargerea țevii radiale extrudate sub presiunea internă a umpluturii, în orificiul radial al matriței este instalată o tijă de evacuare și se aplică o presiune suficientă țevii de ramificație radială extrudată.
Când ramura extrudată atinge cerința de dimensiune, cea necesarătee din titanteava poate fi obtinuta prin deschiderea matritei si indepartarea garniturii. Practica arată că țeava extrudată are aceeași grosime a peretelui în trei direcții, o deformare mică deranjantă și de 2-3 ori diametrul țevii la fel de mare ca partea extrudată. În plus, datorită mișcării simultane a umpluturii și a tubului de titan în cavitatea matriței, nu există zgârieturi mecanice pe peretele interior al tubului, iar dimensiunile și calitatea respectă cerințele desenelor.


